原料储存中心
Raw Material Storage
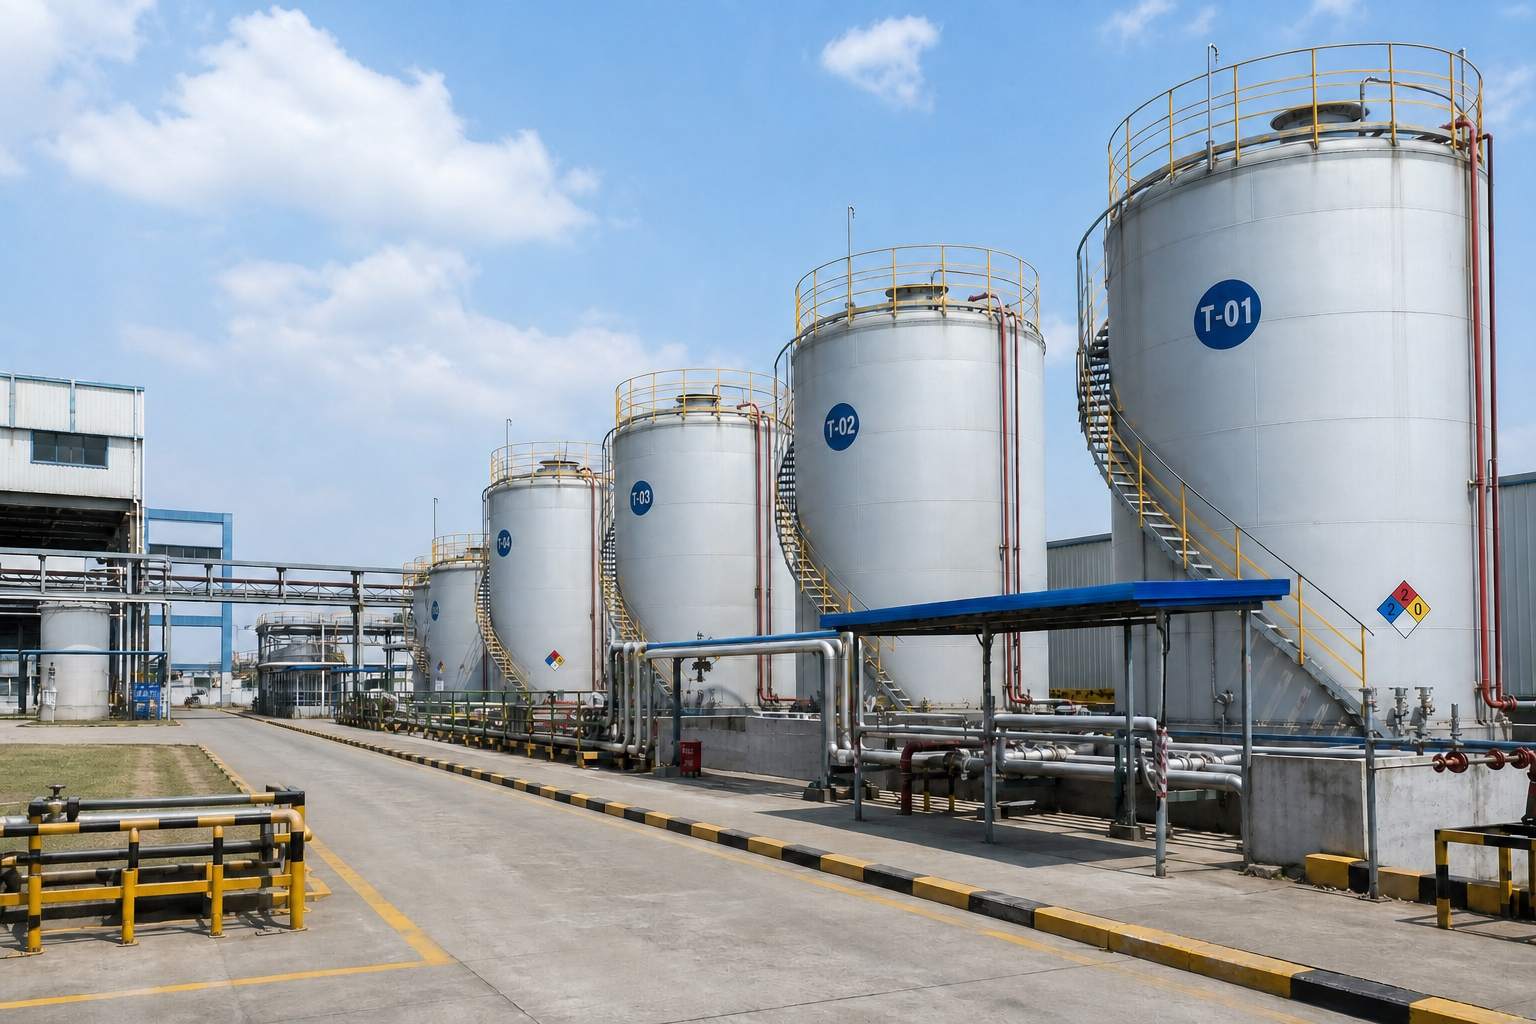
原料储存中心按照化学品储存规范设计,实行分区分类存放管理。不同性质的原料分别存放在专用仓库,确保储存安全。
仓库配备温湿度实时监控系统,24 小时不间断监测环境参数。一旦超出设定范围,系统自动报警并启动调节设备,确保原料储存条件稳定。
入库检验
所有原材料入库前必须经过严格检验,包括溶剂纯度、有效成分含量、推进剂气密性等指标检测。不合格原料一律退回,从源头保障产品质量。
库存管理
采用先进先出(FIFO)管理原则,确保原料在保质期内使用。仓库管理系统实时记录每批原料的入库时间、检验结果、使用情况等信息,实现全程可追溯。